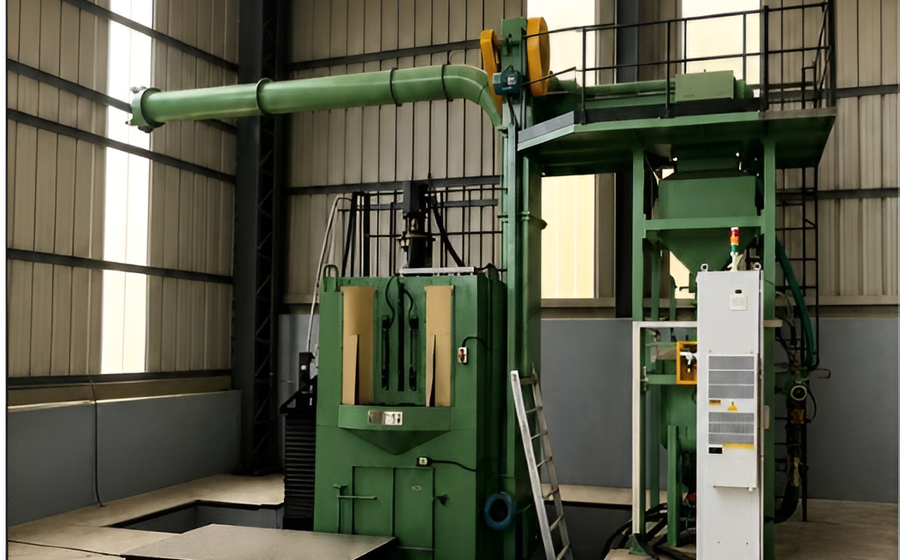
抛丸不是功率越大越好。丸料规格、抛射角度与工件翻转方式三者错配,清理效果会明显打折。
抛丸清理的效果常被归结为“功率够不够”,实际影响更大的是三个变量的匹配:丸料规格、抛射速度与工件翻转状态。三者错配时,加大功率只会增加能耗与工件损伤,清理效果并不会改善。
丸料规格怎么定
丸料直径决定冲击能量与覆盖率。铸件表面粘砂厚、氧化皮重时,需要较大的冲击能量,丸料直径可放到1.2至1.5毫米;薄壁件与精加工件应选0.8至1.0毫米,避免变形与表面粗糙度超标。铝合金件用铝丸或不锈钢丸,避免铁丸嵌入造成腐蚀。
丸料的形状同样重要。钢丸比钢丝切丸圆整,冲击均匀但清理能力稍弱;切丸棱角多、切削力强,代价是工件表面粗糙度上升与设备磨损加快。多数工厂采用混合配比,按工件类型调整比例。
抛射角度与覆盖率
抛丸器的定向套角度决定丸流的落点。角度偏移时,工件某一侧形成清理死角,操作工往往通过延长清理时间来弥补,结果是其他部位过抛、薄壁处变形。设备安装后应做一次落点标定,用试片或铝板记录丸流覆盖范围,并把角度写进点检表。
覆盖率与抛丸量、工件装夹方式相关。工件堆叠过密时,内层工件接不到丸流;履带式设备翻转不充分时,工件底面清理不足。装料量应控制在额定装载量的七成左右,留出翻转空间。
除尘与分离的配套
抛丸过程的粉尘量很大,除尘风量不足会导致分离器工作异常,细粉与破碎丸料混入循环系统,进一步加剧设备磨损。除尘器处理风量、滤袋面积与分离器风量需要整体核算,单改一处效果有限。
日常维护的重点是易损件。叶轮、定向套、分丸轮磨损后,丸流形态改变,清理效果下降而不易察觉。建议按运行小时数定期检查,并记录更换周期,形成可预测的维护节奏。
本文为展会新闻中心的行业观察稿件,数据与结论供参考,具体工艺参数请以企业技术协议与现场检测结果为准。