硅溶胶与水玻璃工艺并用,单件0.05至20公斤,尺寸精度CT5至CT6,用于泵阀、食品机械与海工配件。
| 材质 | 304 / 316 / 316L / 2205 双相钢 / 17-4PH |
| 工艺 | 硅溶胶制壳 / 水玻璃制壳(按件选) |
| 单件重量 | 0.05 - 20 kg |
| 尺寸精度 | CT5 - CT6(GB/T 6414) |
| 表面粗糙度 | Ra 3.2 - 6.3 μm(铸态) |
| 最小壁厚 | 1.5 mm(局部可达1.0 mm) |
| 热处理 | 固溶处理,含硬度与耐蚀复检 |
| 检测 | 尺寸、光谱、射线或渗透探伤(按等级) |
熔模铸造的优势在于少加工甚至免加工。蜡模精度直接传递到型壳与铸件,尺寸精度可达CT5至CT6,复杂流道与薄壁结构一次成形,后续只留磨削余量。对泵叶轮这类流道形状决定效率的零件,熔模工艺几乎不可替代。
硅溶胶制壳表面质量好、型壳强度高,适合不锈钢精密件;水玻璃工艺成本低、周期短,适合精度要求一般的中大件。同一工厂两种工艺并用是常态,报价时需要按件指定工艺,否则容易出现精度与价格的错配。
不锈钢件的质量风险集中在两点:增碳与晶间腐蚀。型壳材料、脱蜡工艺与熔炼坩埚管理都会引入碳,固溶处理不当则形成碳化铬析出。出口件通常要求提供晶间腐蚀试验与材质证明,选厂时应确认其热处理与检测能力。
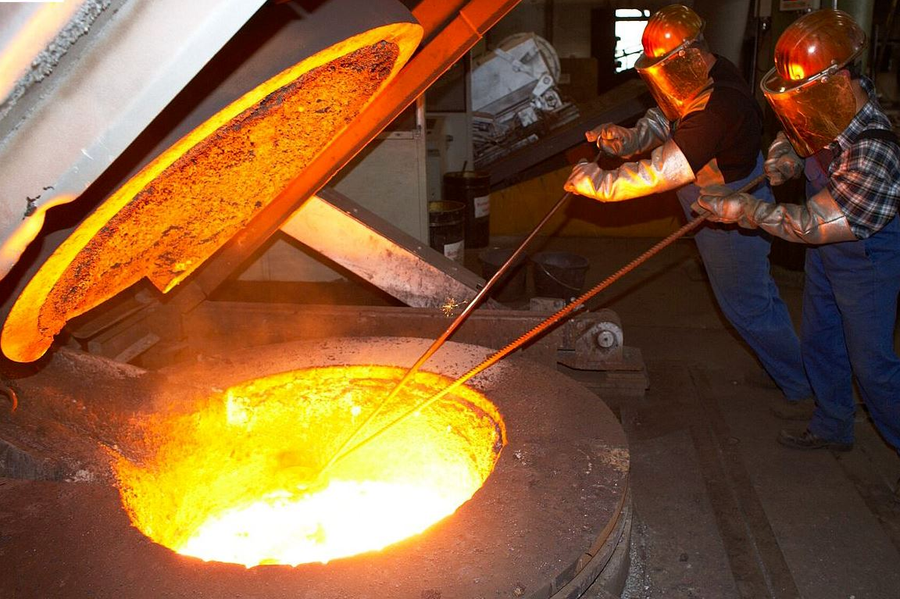 熔炼设备
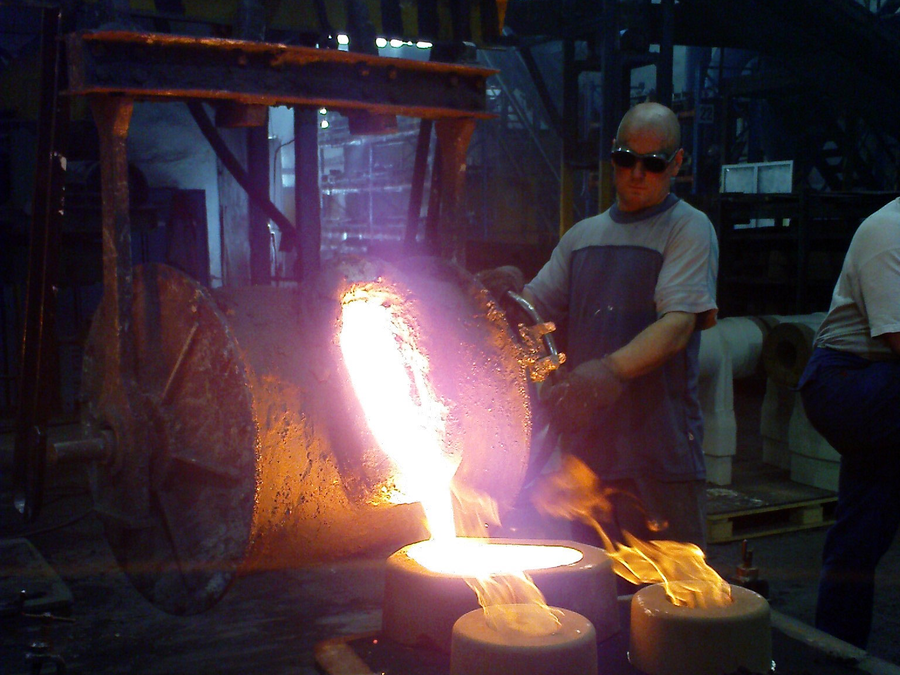 浇注设备
 造型设备