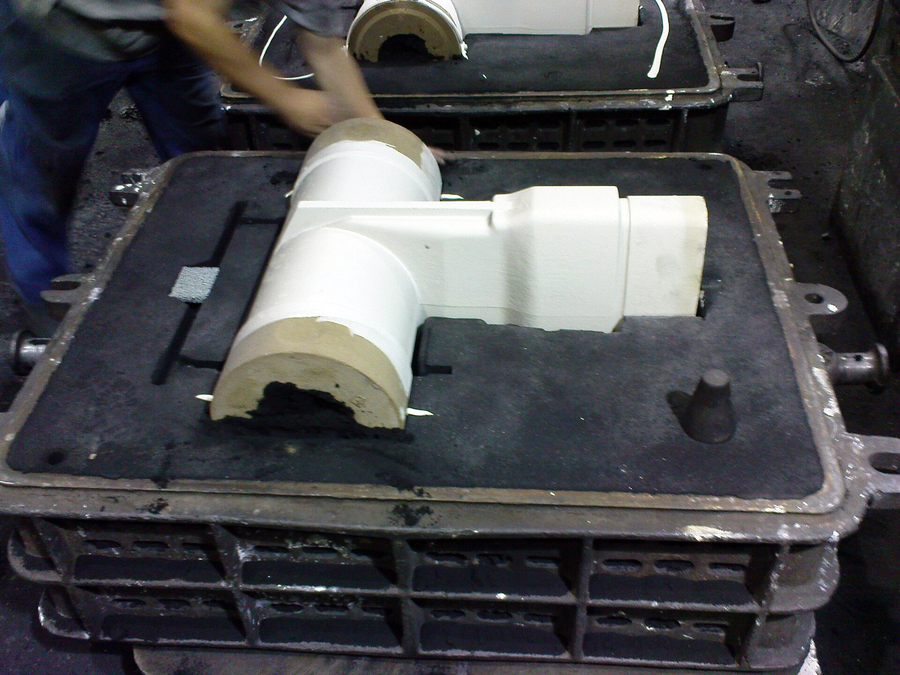
水平分型射芯机配机器人取芯,砂芯尺寸精度稳定,适用于缸体水套芯、进排气道芯等复杂砂芯。
| 射砂方式 | 水平分型,气射 + 固化 |
| 最大芯盒尺寸 | 650×550×350 mm |
| 射砂压力 | 0.25 - 0.6 MPa |
| 加热方式 | 电加热 / 燃气加热(可选) |
| 循环周期 | 45 - 90 秒/模(随砂芯重量) |
| 取芯方式 | 机器人抓取 + 修芯工位 |
| 粘结剂适配 | 覆膜砂、冷芯盒、无机粘结剂 |
| 控制 | 配方管理,含射砂压力与固化时间曲线 |
砂芯决定内腔质量。水套芯、油道芯这类薄壁复杂砂芯,射砂不实会出现局部疏松,浇注后在铸件内腔形成粘砂或脉纹,清理成本很高。制芯中心的价值在于把射砂压力、固化温度、保压时间做成配方,换模时直接调用。
射砂质量与芯盒排气设计强相关。排气塞位置、数量与通气面积需要在试模阶段调整,靠加大射砂压力弥补排气不足,会造成芯盒磨损加剧与砂芯密度不均。建议芯盒设计阶段就与制芯设备厂家联合评审。
取芯环节是人工密集点。机器人取芯配修芯工位,可以把砂芯从模具到组芯托盘的动作连起来,同时避免高温芯盒烫伤。对多品种生产,机器人末端需要快换夹具,换型时间控制在15分钟以内比较现实。
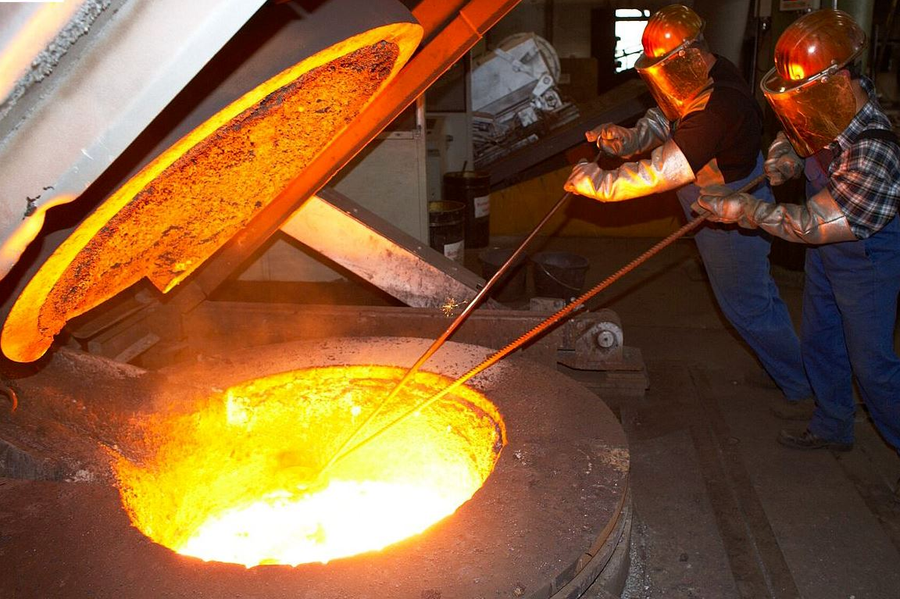 熔炼设备
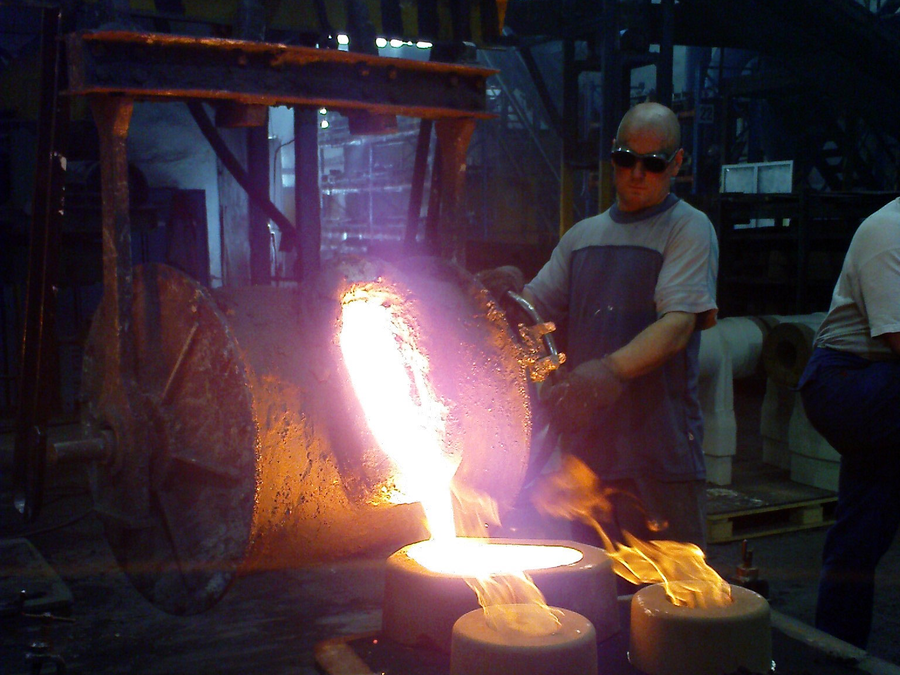 浇注设备
 造型设备